

ステンレス鋼は、優れた耐食性、良好な高温強度、優れた機械的安定性により、航空宇宙、医療機器、食品機械、化学機器、エネルギー施設などのハイエンド製造分野で広く使用されています。{0}{1}しかし、その独特の物理的および冶金的特性により、「機械加工が難しい材料」としても知られています。--特にステンレス鋼部品の CNC 加工では、工具の急速な摩耗、過度に高い切削温度、表面品質の制御の難しさ、切りくず除去の課題などの問題が頻繁に発生します。これらの課題を深く理解し、科学的なプロセス対策を採用することが、ステンレス鋼 CNC 旋削部品の効率的かつ高品質な生産を確保する鍵となります。{7}}
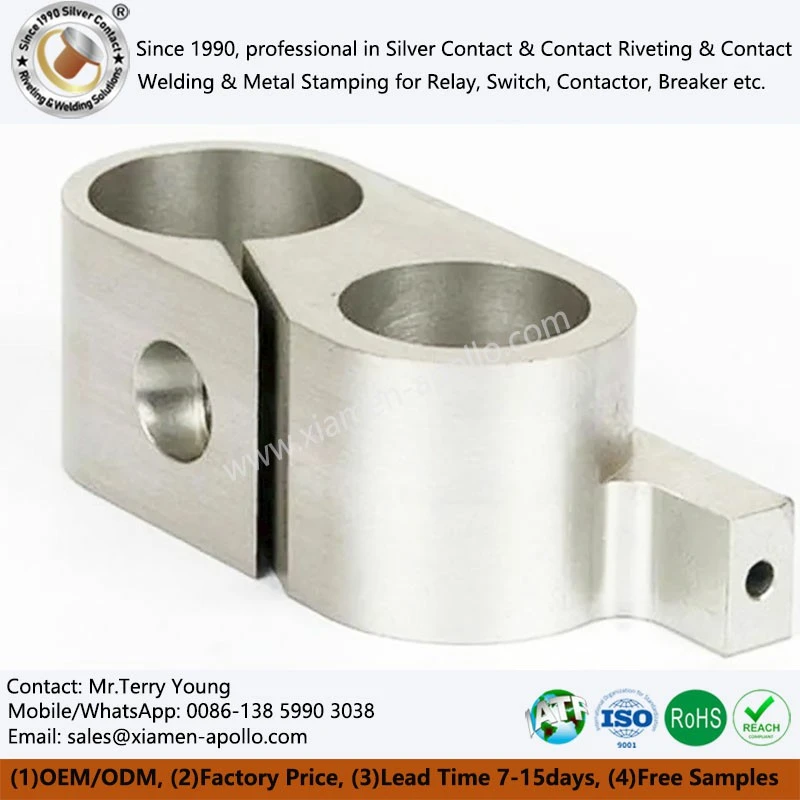
ステンレス鋼加工における主な技術的課題
顕著な加工硬化傾向
オーステナイト系ステンレス鋼 (304 や 316 など) の CNC 加工中に、激しい塑性変形により表面硬度が 50% 以上急速に増加する可能性があります。後続の工具送りが未硬化層を貫通できない場合、ステンレス鋼 CNC 旋削部品用の工具が高硬度領域に直接作用し、チッピングや摩耗の加速につながります。{4}}
低い熱伝導率と高い切削ゾーン温度
ステンレス鋼の熱伝導率は通常の炭素鋼の約1/3(304の場合約16W/m・K)です。工具先端とワークピースの間の接触領域には大量の切削熱が蓄積し、工具材料の赤色硬度限界を容易に超え、CNC ステンレス鋼部品の拡散摩耗、クレータ摩耗、さらには塑性変形を引き起こします。
高い可塑性と強力な粘着力により切りくず処理が困難
ステンレス鋼は伸びが高く、切りくずが折れにくいです。さらに、高温では切りくずが工具材料に付着しやすくなり、構成刃先が形成されます。-これは、CNC 加工ステンレス鋼部品の加工表面の品質を低下させるだけでなく、切りくずの絡み合いを引き起こし、自動化された生産サイクルに影響を与え、さらには装置に損傷を与える可能性があります。
切削抵抗が高いと、システムの剛性に高い要求が生じます。
ユニットの切削抵抗は 45 鋼の切削抵抗よりも約 20 ~ 30% 高く、工作機械のスピンドル、工具ホルダー、治具、ワーククランプの全体的な剛性に対してより高い要件が課されます。わずかな振動でも CNC ステンレス鋼部品の表面にビビリマークが残り、寸法精度や疲労性能に影響を与える可能性があります。

ステンレス鋼加工の難しさを克服する技術的取り組み
1. 高性能工具材料とコーティングの選択-
工具材料の合理的な選択は、ステンレス鋼 CNC 部品の加工の難しさを克服するための最初のステップです。超硬工具は、優れた赤色硬度と耐摩耗性により、ステンレス鋼の旋削およびフライス加工の主流の選択肢となっています。 -微粒超硬工具および超超硬工具は、断続切削条件下でより高い耐衝撃性を示します。工具表面コーティング技術の適用により、工具寿命がさらに向上します。 TiN、TiAlN、AlCrN などのコーティングは、高い硬度と耐酸化性を備えており、工具と切りくずの間の摩擦係数を効果的に低減し、切削入熱を低減します。
2. 切削パラメータと加工戦略の最適化
切削速度、送り速度、切込み深さの合理的なマッチングは、切削温度と切削抵抗の制御に直接影響します。荒加工段階では、工具の急速な摩耗を引き起こす可能性のある過度に高い切削温度を回避しながら、材料除去効率を優先するために、中程度の切削速度、大きな切込み深さ、および中程度の送り速度をお勧めします。仕上げ段階では、切削速度を適切に上げながら、切込み深さと送り速度を下げて切削抵抗を減らし、304 ステンレス鋼のフライス加工の表面品質を制御する必要があります。
3. 効率的な冷却および潤滑方法の採用
従来のクーラントは、鋼部品の CNC 加工において切削ゾーンに効果的に浸透することが難しく、その結果、冷却性能が制限されます。高圧内部冷却ツール システムを使用すると、クーラントが工具先端とチップ間の接触領域に直接スプレーされ、冷却効率が大幅に向上し、切削ゾーンの温度が低下します。-高圧クーラントは切りくずの分断にも役立ち、切りくずの形態を改善し、絡みつきを軽減します。精密加工では、圧縮空気と少量の潤滑油を組み合わせた最小量潤滑 (MQL) テクノロジーにより、潤滑を確保しながらクーラントの消費量を削減し、よりクリーンな生産を促進します。
4. 切削抵抗と加工安定性の制御
ワークの変形を防ぎ、加工精度を確保するには、切削抵抗を正確に制御することが重要です。力センサーまたは主軸負荷監視システムを使用して加工中に力信号をリアルタイムで監視することにより、送り速度または切込み深さを動的に調整して、切削力の制限を超えないようにすることができます。ステンレス鋼フライス部品のような薄肉または細いシャフト-の場合、セグメント加工、対称切削、または補助サポートの追加により、加工変形を効果的に軽減できます。
5. ワークのクランプと加工環境の最適化
ワークのクランプ方法は加工システムの剛性に直接影響します。変形しやすいステンレス鋼部品の場合は、均一なクランプ力の分布を確保し、過度の局所的なクランプ力によって引き起こされるワークピースの変形を避けるために、特別な治具または追加のクランプポイントを使用する必要があります。精密機械加工環境では、ワークショップの温度と湿度を管理してワークピースの寸法安定性に対する環境要因の影響を軽減することも、CNC- 機械加工ステンレス鋼部品の精度を確保するための重要な手段です。

結論
ステンレス鋼の CNC フライス加工の課題は、高硬度、低熱伝導率、高可塑性、加工硬化傾向などの材料特性に起因します。これらの課題は、切削工具、プロセス、プロセス制御に体系的な課題をもたらします。 CNC テクノロジーと切削工具材料の継続的な進歩により、ステンレス鋼の機械加工プロセスはより高効率、より高精度、より高い安定性を目指して進化し続け、ハイエンド機器の製造に強力な技術サポートを提供します。-
お問い合わせ
詳細については、ステンレス鋼圧延機特定の部品の加工ソリューションに関するプロセスや技術的なご相談は、お気軽にお問い合わせください。専門的な技術サポートとサービスを提供いたします。
