

ベリリウム銅合金は、その優れた弾性、導電性、耐疲労性により、さまざまな弾性部品や導電部品の製造に広く利用されています。しかし、多くの人は気づいていませんが、ベリリウム銅の真の可能性は、時効硬化という重要なプロセスを通じてのみ解き放たれることがよくあります。このプロセスを不適切に適用すると、大幅な性能向上が得られないだけでなく、部品の変形、表面の酸化、さらには機械的特性の劣化を引き起こす可能性があります。この記事では、代表的なベリリウム銅合金材料に焦点を当て、プロセスパラメータ、熱処理環境、寸法変化パターン、時効硬化に伴う変形制御方法を体系的に詳述し、エンジニアが実際の生産環境でベリリウム銅材料を正しく適用できるように支援します。
時効硬化の基本条件
ベリリウム銅スタンピングの場合、時効硬化プロセスの本質は、過飽和固溶体からベリリウム原子を別の相の形で析出させ、それによって材料の強度と硬度を大幅に向上させることにあります。合金 25 を例にとると、時効硬化の標準条件は、温度 315 度、保持時間 2 ~ 3 時間です。ここで、保持時間の計算は、炉室が設定温度に達した瞬間ではなく、材料自体が指定温度に達した瞬間から開始されることを強調することが重要です。{6}}
実際の生産では、処理されるバッチの量または重量が熱処理炉の有効能力を超える場合、加熱された部品が目標温度に達するまでに必要な実際の時間を正確に監視するために、熱電対を部品の表面に直接接触させて配置する必要があります。多くの処理施設で犯される一般的なエラーは、炉の表示が 315 度を示した瞬間に保持期間の計時を開始することです。ただし、ベリリウム銅バネ接点を大量に積み重ねた場合、内部コンポーネントが実際に 315 度に達するのは 30 分もかかる場合があります。このような状況下では、有効保持時間が不十分であり、強化相の析出が不完全となり、得られる機械的特性は必要な基準を満たせなくなります。逆に、-材料特性は標準保持期間内では比較的安定していますが、-保持時間が過度に長くなったり、炉温度が大幅に上昇したりする操作エラーにより、「過時効」が発生し、材料の強度が実際に低下する可能性があります。{6}}したがって、正確な温度制御と温度均一性が時効硬化プロセスの中核要件を構成します。
熱処理環境と表面品質の選択
時効硬化処理は通常、不活性ガス環境で行うことが推奨されます。一般的に使用される保護ガスには、窒素、二酸化炭素、アルゴンなどがあります。 BeCu 電気接点スプリングを不活性ガス保護下で処理すると、その表面は明るく自然な金属光沢を維持できるため、高い表面品質が重要な要件となる電子部品や精密コネクタでの直接使用に適しています。
コストを削減するために、一部のメーカーは空気雰囲気中で時効硬化処理を行うことを選択します。このアプローチは単純ですが、重大な欠点があります。高温では、ベリリウム銅の表面に黒色の酸化膜が形成されるということです。標準的な構造コンポーネントの場合、この酸化膜は許容できる場合があります。ただし、ベリリウム銅の板バネやリレー接点バネ-低い接触抵抗が必要な用途-の場合、この黒色酸化層により接触抵抗が大幅に増加し、電気的性能が損なわれます。空気中での処理が避けられない場合は、通常、酸化層を除去するためにその後の酸洗または研磨が必要です。これにより、余分な処理ステップが追加されるだけでなく、寸法精度に悪影響を及ぼす可能性があります。
さらに、炉内でガスを循環させることにより、均一な加熱が保証されるという明確な利点が得られます。炉室内全体の均一な温度分布を保証するには、循環ファンを備えた熱処理炉を使用することを強くお勧めします。これは、NGK ベリリウム銅スタンピングなどの高精度スタンピング部品-では特に重要です。この場合、不均一な温度により、同じバッチ内の部品間で過度の性能変動が生じる可能性があり、厳密な一貫性要件を満たすことが困難になります。
熱収縮現象とその原因
合金 25 の時効硬化処理後、強度は大幅に増加しますが、長手方向軸に沿って約 0.15% の収縮が発生します。{0}この現象の根本的な原因は、時効プロセス中に、過飽和固溶体内のベリリウム原子が徐々に析出し、明確な相を形成することです。これにより結晶格子定数が変化し、物理的寸法の減少として巨視的に現れます。
単純なベリリウム銅スプリングの場合、{0}}ストレート スプリング ストリップなど-、この 0.15% の収縮は重大な問題にはならない可能性があります。ただし、順送ダイヘビースタンピングで製造される複雑な形状のコンポーネント-(自動車用リレーに見られる複雑な形状の可動スプリング接点など)-の場合、この微細な収縮により接点の位置ずれ、バネ力の偏差、または取り付け穴の位置ずれが発生する可能性があります。時効硬化処理後のプレス部品の変形は、多くのリレーやコネクタのメーカーにとって依然として課題となっています。{8}}

変形の制御と解決策
方法 1:成形条件が許せば、より初期硬度の高い材質を選定してください。たとえば、最初に 1/4- ハード テンパー材を使用していた場合は、ハーフ-に切り替えます。ハーフハードテンパーが使用されていた場合は、フルハードテンパーに切り替えてください。-より高い焼戻しを施したベリリウム銅のスプリング接点は、スタンピングプロセス中に本質的により高い転位密度を持ちます。その結果、時効プロセス中の析出を支配する駆動力の大きさが異なり、その結果、測定可能なほどの収縮が減少します。ただし、この方法には限界があります。材料が硬ければ硬いほど、プレス加工が難しくなり、金型や設備への要求も厳しくなります。
方法 2: フィクスチャを使用して変形を拘束します。劣化させる前に、ベリリウム スプリングを-リレーでの使用を目的とした-専用の金具に配置します。これらの治具は部品の最終寸法に一致するように設計されているため、経年劣化プロセス中の部品の自由収縮が制限されます。複雑な形状の部品の場合は、エージングの前に部品を銅粉末に埋め込むという、より包括的なソリューションが存在します。銅粉が媒体として作用し、部品を全方向から均一に拘束し、反りを効果的に防止します。この方法は、価値が高く、量が少ない精度の部品に適しています。-
方法 3:エージング温度を適切に下げます。標準プロセス パラメータを調整します-通常は 315 度で 2 時間-から 280 度で 2 時間です。温度を下げると析出相の体積分率が減少しますが-その結果、ベリリウム銅バネ接点の機械的強度がある程度低下します(たとえば、引張強度が 1350 MPa から約 1200 MPa に低下する可能性があります)-それに応じて収縮変形の大きさは軽減されます。この方法は、強度公差にかなりの余裕があるものの、寸法安定性に対する高い要件が要求されるシナリオに適用できます。
方法 4: スタンピングには溶液{0}}処理(社内硬化)された材料を使用します。-これらのいわゆる社内硬化材料とは、溶体化処理が施されているがまだ時効されていないベリリウム銅ストリップを指します。-この材料を使用してプレス加工が完了し、その後、プレス加工された部品に標準的な時効処理と硬化処理がバッチ全体として施されます。この方法の利点は、経年劣化が起こるまでに、部品がすでに最終的な幾何学的形状を帯びていることです。その結果、収縮は均一に進行し、変形は比較的制御可能なままになります。ただし、エージングされていないベリリウム銅は非常に柔らかいことに注意することが重要です。-したがって、スタンピング中のバリの制御と寸法精度の維持は、時効後の硬質材料に関連するものとは異なるため、金型設計に特別な調整が必要になります。{9}}
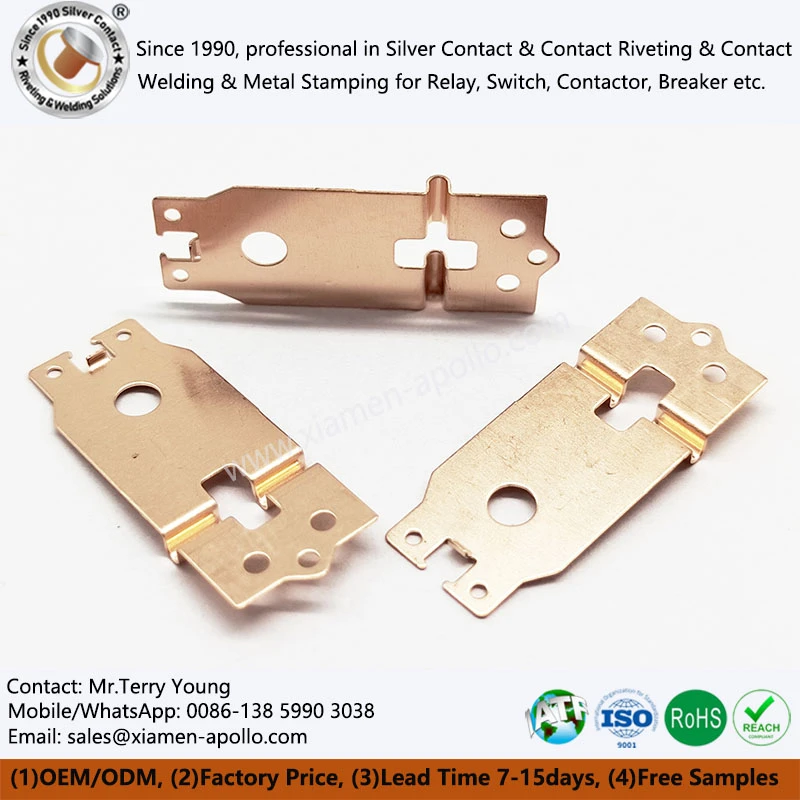
製品説明
1. 端子ベリリウム銅スタンピング部品が適切に老化しているかどうかを確認するにはどうすればよいですか?
適切にエージングされた端子ベリリウム銅スタンピング部品は、通常、より高い硬度、より大きなバネ力、優れた耐疲労性、およびより安定した機械的特性を示します。これは、硬度試験、引張試験、ばね力測定、または金属組織学的分析によって検証できます。
2.スプリングコンタクトに最適なベリリウム銅合金はどれですか?
合金 25 (C17200) は、時効硬化後に優れた強度、弾性、導電性、耐疲労性を示すため、スプリング コンタクトに最も一般的に使用される合金グレードです。リレー、スイッチ、コネクタ、電気接点部品などに広く使用されています。
3. 端子ベリリウム銅プレス部品の厚さは経年劣化に影響しますか?
はい。一般に、部品が厚いと、目標の時効温度に達するまでに長い時間がかかります。大型または重量のプレス部品を加工する場合、メーカーは炉の温度測定値だけに依存するのではなく、部品の実際の温度を監視して、完全かつ均一なエージングを確実に行う必要があります。
お問い合わせ
信頼できるベリリウム銅材料と熱処理プロセスを特定する必要がありますか?ベリリウム合金プレス品?弊社の技術チームまでお問い合わせください。部品の図面、性能仕様、生産量の要件を提供していただくだけで、お客様のニーズに最適なベリリウム銅グレードと加工ソリューションを推奨します。
